リーフスプリングの製造工程ガイド-バンパースペーサー固定用穴あけ(第4部)
1. 意味:
ばね鋼平棒の両端に、きしみ防止パッド/バンパースペーサーを取り付けるための穴を、パンチング装置と治具を用いて指定位置に開ける。パンチング加工には、一般的に冷間パンチングと熱間パンチングの2種類がある。
2. 応用:
目を覆う葉と、その他の葉。
3. 操作手順:
3.1. パンチング前の検査
穴あけ加工を行う前に、ばね平鋼の前工程における検査合格マークを確認し、合格していることを確認してください。同時に、ばね平鋼の仕様も確認し、工程要件を満たしている場合にのみ、穴あけ加工を開始できます。
3.2.位置決めツールを調整する
下の図1に示すように、ばね平棒の端に楕円形の穴を開けます。中心穴の位置に合わせて穴を開け、L'、B、a、bの寸法に応じて位置決め工具を調整します。
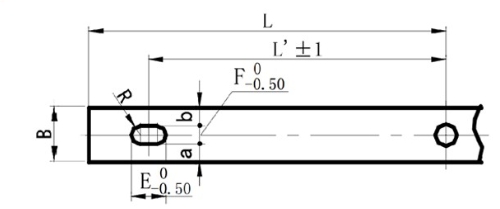
(図1.端部に楕円形の穴を開ける際の位置決め図)
下の図2に示すように、ばね平棒の端に円形の穴を開けます。中心穴の位置に合わせて穴を開け、L'とBの寸法に合わせて位置決め治具を調整します。
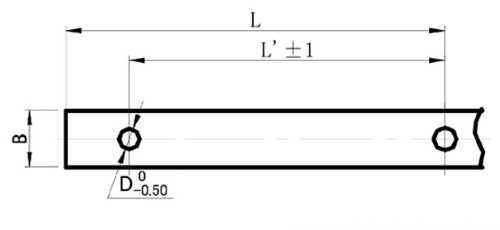
(図2.端部円形穴の打ち抜き位置図)
3.3. 冷間パンチング、熱間パンチング、穴あけ加工の選択
3.3.1冷間打ち抜き加工の応用:
1) ばね平鋼の厚さ t<14mm で、穴の直径がばね鋼平鋼の厚さ t より大きい場合は、冷間打ち抜きが適しています。
2) ばね鋼平棒の厚さがt≤9mmで、穴が楕円形の穴である場合、冷間打ち抜きが適しています。
3.3.2. 熱間パンチングおよび熱間穴あけの応用例:
熱いパンチまたは、冷間パンチング穴加工に適さないばね鋼平鋼には、ドリル穴加工を使用できます。熱いパンチ加熱温度は750~850℃に制御し、鋼平棒は濃い赤色になる。
3.4.パンチング検出
穴あけ加工を行う際は、まず最初にバネ鋼平棒を検査しなければなりません。最初の検査に合格したもののみ、量産を開始できます。作業中は、位置決め金型が緩んだりずれたりしないよう特に注意を払う必要があります。そうしないと、位置決め寸法が許容範囲を超え、不良品がロット単位で発生する可能性があります。
3.5.資材管理
穴あけ加工済みのばね鋼平鋼は、きちんと積み重ねること。表面に傷がつくような乱雑な配置は禁止する。検査合格マークを記入し、作業引継ぎカードを貼付すること。
4.検査基準:
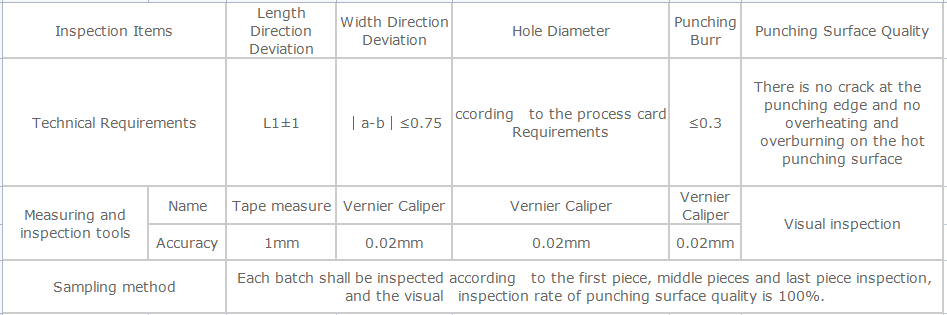
図1および図2に従って穴の寸法を測定してください。穴あけおよびドリル加工の検査基準は、下記の表1に示すとおりです。
投稿日時:2024年3月27日


