1. 定義:
切断:工程要件に従って、ばね鋼平鋼を所定の長さに切断する。
1.2. ストレートニング
矯正:切断された平鋼の側面曲げと平面曲げを調整し、側面と平面の曲率が生産要件を満たすようにします。
2. アプリケーション:
春の葉っぱすべて。
3. 操作手順:
3.1. 原材料の検査
切断前に、ばね鋼平鋼の仕様、鋼格子、ヒート番号、製造元、倉庫検査合格マークを確認してください。すべての品目が板ばね加工の要件を満たしていることを確認したら、次の工程に進み切断を開始します。
最初の平鋼は、最初の検査のために切断されます。最初の検査に合格したもののみ、バッチ切断前に検査員による審査を受けることができます。バッチ切断中は、治具の緩みが許容範囲を超え、修理や廃棄につながることを防ぐ必要があります。
切断したばね鋼平鋼板は、きちんと積み重ねなければならない。表面に傷がつくような乱雑な配置は禁止する。検査合格マークを記入し、作業移送カードを貼付しなければならない。
切断工程後、平鋼は主に以下の項目について検査する必要があります。
1) 切断面の垂直性検出
下の図1に示すように。
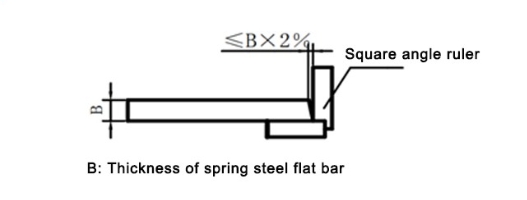
(図1.切断断面の垂直度測定の概略図)
下の図2に示すように。
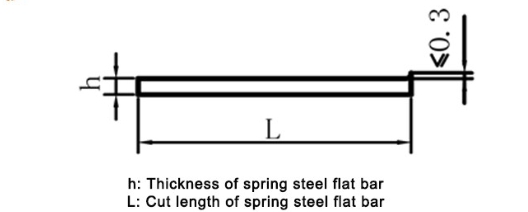
(図2.切削部バリ測定の概略図)
3) 切断された平鋼の側面曲げおよび平面曲げの検出
下の図3に示すように。
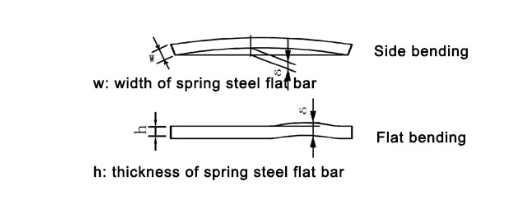
(図3.切断した棒材の側面曲げおよび平面曲げ測定の概略図)
5.検査基準:
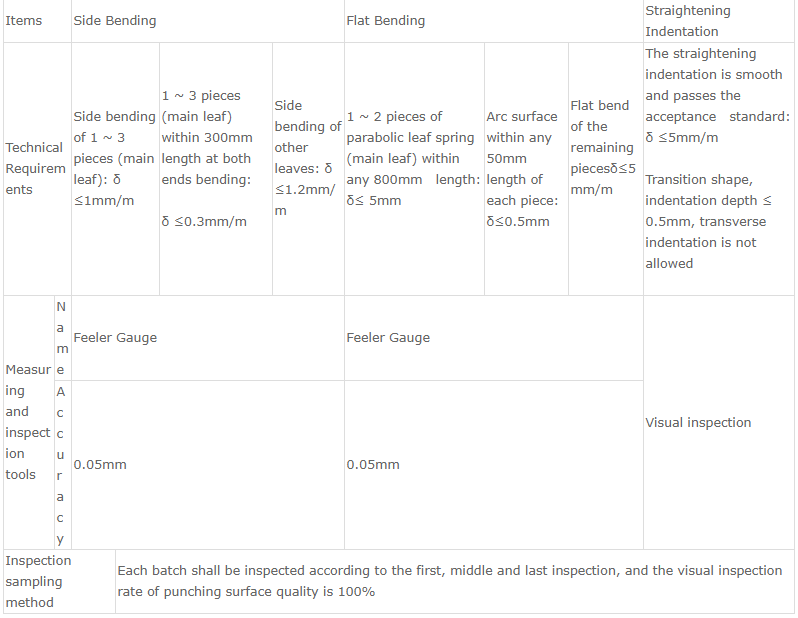
スプリングリーフ矯正工程の検査基準を以下の表1に示す。
さらに詳しく知りたい場合は、こちらをご覧ください。www.chleafspring.comいつでも。
投稿日時:2024年3月21日


